

La fibra de carbono no es un producto cualquiera. Dos rollos almacenados juntos pueden comportarse de forma totalmente diferente una vez moldeados. La arquitectura del tejido, la densidad de filamentos, el peso superficial y el acabado de la superficie determinan si una pieza se utiliza en una aeronave certificada o si se desecha. Esta guía abarca la información que los ingenieros de compras y los ingenieros de materiales compuestos deben conocer antes de realizar un pedido.
Contenido
- Qué es realmente el tejido de fibra de carbono
- Arquitectura del tejido: Cómo elegir el patrón adecuado
- Cantidad de filamentos: 1K, 3K, 6K, 12K, 24K
- Peso superficial (GSM) y lo que controla
- Compatibilidad de procesamiento: Laminado húmedo, preimpregnado, infusión, pultrusión.
- Matriz de selección de aplicaciones
- Productos de tejido de fibra de carbono de Impact Materials
- Consideraciones sobre abastecimiento y calidad
- Preguntas frecuentes
1. Qué es realmente el tejido de fibra de carbono.
El tejido de fibra de carbono es un textil tejido producido a partir de una fibra de carbono continua. La fibra en sí, generalmente a base de PAN, se obtiene a partir de un precursor de poliacrilonitrilo mediante una secuencia de pasos de oxidación, carbonización y tratamiento superficial. Los filamentos resultantes presentan resistencias a la tracción de entre 3,500 y 7,000 MPa, junto con densidades de alrededor de 1.76 a 1.80 g/cm³, lo que les confiere una excepcional relación resistencia-peso en comparación con los metales.
Al tejer esta fibra, se obtiene un material estructural que puede cortarse, moldearse en formas complejas y combinarse con resinas termoestables o termoplásticas. El tejido fija las fibras en su lugar, controla su orientación y define cómo responde la pieza final a la carga.
Lo que no es un tejido: una pieza terminada. Es un producto intermedio semiacabado. El rendimiento mecánico depende en gran medida del sistema de matriz, el programa de laminado, la calidad de la consolidación y las condiciones de postcurado. Los ingenieros que consideran la selección del tejido como el final del proceso de especificación suelen tener problemas posteriormente.
El mismo tejido de fibra de carbono 3K de 200 g, fabricado por dos proveedores distintos, puede presentar diferencias notables en la absorción de resina superficial, la capacidad de drapeado y la resistencia al cizallamiento interlaminar en la pieza curada. Los proveedores de confianza facilitan la información sobre la fuente del precursor de la fibra, la composición química del apresto y los datos del certificado de análisis (COA) a nivel de lote. Si no se dispone de esta información, es una señal que merece atención.
2. Arquitectura del tejido: Elegir el patrón adecuado
El tipo de tejido es la variable más comentada a la hora de elegir una tela, y también la más incomprendida. A continuación, te explicamos qué ofrece cada tipo en la práctica.
Tejido liso
Cada hilo de urdimbre pasa alternativamente por encima y por debajo de cada hilo de trama. El resultado es el tejido más estable dimensionalmente disponible: su mínima ondulación en una dirección permite que el tejido liso conserve su forma durante la manipulación y se mantenga firme en trabajos planos o ligeramente curvos. El entrelazado apretado también evita la exudación de resina durante la infusión, lo que garantiza un espesor uniforme del laminado.
Limitación: el tejido liso es relativamente rígido y no se adapta bien a geometrías de doble curvatura pronunciadas. Intentar forzarlo en un molde complejo produce arrugas y pliegues. Para paneles planos, carcasas y cajas, suele ser la opción adecuada.
Tejido de sarga 2×2
Cada hebra pasa por encima de dos hebras adyacentes y luego por debajo de dos, con un desfase de una hebra en la siguiente fila. Esto crea el patrón de tejido diagonal que se ha convertido en un símbolo visual de la fibra de carbono en productos de consumo y acabados automotrices. El desfase diagonal permite que las hebras adyacentes se deslicen ligeramente, lo que confiere al tejido de sarga una caída mucho mejor que al tejido liso.
El tejido de sarga 2×2 de 200 g y 3K es uno de los más utilizados en la fabricación de materiales compuestos estructurales. Soporta curvaturas compuestas moderadas sin arrugarse, ofrece una superficie impecable bajo la capa transparente y se procesa de forma fiable mediante laminado húmedo o infusión de resina. Para los compradores que necesitan un único tejido de uso general, esta combinación de peso y trama cubre una gran parte de las aplicaciones estructurales.
Satén de 4 arneses (4HS) y satén de 8 arneses (8HS)
Los tejidos satinados minimizan el número de puntos de cruce en la tela. En un tejido 8HS, cada hebra flota sobre siete antes de pasar por debajo de una. Esto produce una caída excepcional, ideal para radios cerrados, secciones de fuselaje de aeronaves y carenados complejos, pero a un precio: la gran longitud de flotación reduce la estabilidad durante la manipulación, y la tela es propensa a deformarse si no se sujeta cuidadosamente durante el laminado. Los tejidos satinados también son más caros de producir y almacenar correctamente.
Para herramientas aeroespaciales de alta complejidad o paneles de carrocería con curvatura pronunciada, los tejidos satinados justifican su precio superior. Para tubos estructurales, paneles planos o piezas industriales de gran volumen, el tejido de sarga o liso ofrece un rendimiento mecánico comparable a un menor coste y con menos complicaciones en el proceso de laminado.
Tejido unidireccional (UD)
En rigor, el tejido UD no es un producto tejido; se trata de una estructura sin ondulación donde todas las fibras discurren en una sola dirección, unidas por un aglutinante termoplástico ligero o un hilo de trama grueso. El tejido UD ofrece las mejores propiedades de tracción en la dirección de la fibra, ya que no presenta ondulaciones que concentren la tensión. Es el estándar en aplicaciones de ingeniería estructural donde la dirección de la carga está bien definida: bridas, cabezales de vigas y elementos de tracción.
La desventaja es práctica: el tejido UD prácticamente no tiene resistencia fuera del eje y es difícil de manipular. Normalmente se utiliza en esquemas de laminado multiángulo —alternando capas de 0°, 90° y ±45°— en lugar de por sí solo.
| Acabado | Capacidad de drapeado | Estabilidad dimensional | Acabado de la superficie | Aplicaciones de mejor ajuste |
|---|---|---|---|---|
| Natural | Bajo | Excelente | Moderado | Paneles planos, carcasas electrónicas, cubiertas rígidas |
| sarga 2×2 | Bueno | Bueno | Excelente | Componentes estructurales, automoción, sector naval, herramientas |
| Satén 4HS / 8HS | Excelente | Bajo | Bueno | Curvatura compleja, carenados aeroespaciales, artículos deportivos |
| Tejido UD | Muy Bajo | Moderado | Solo funcional | Laminados estructurales portantes, bridas, tapas de largueros |
3. Cantidad de filamentos: 1K, 3K, 6K, 12K, 24K
La designación "K" se refiere al número de filamentos de carbono individuales en una sola hebra: 1K = 1,000 filamentos, 3K = 3,000, 12K = 12 000, y así sucesivamente. Esto determina el aspecto del tejido, su manejo y su coste de producción.
Tejido 1K
Fibra fina, de tejido denso. Superficie muy lisa con un fino entramado que apenas deja ver la textura de las fibras individuales a una distancia normal. Se utiliza principalmente donde la calidad estética es primordial: revestimientos interiores, carcasas de electrónica de consumo, biseles de relojes. Su producción es costosa. El rendimiento mecánico por unidad de peso es comparable al de la fibra 3K con el mismo tipo de tejido; la diferencia es visual, no estructural.
Tejido 3K
La especificación más utilizada en trabajos con materiales compuestos estructurales. El tamaño de la fibra equilibra eficazmente el costo, la facilidad de manipulación y el aspecto superficial. El tejido 3K en sarga 2×2 de 200–240 g/m² es el estándar de facto para aplicaciones estructurales de laminado manual y domina los mercados de herramientas para la industria automotriz, naval e industrial. En la mayoría de los escenarios de compras B2B, si no hay una razón de peso para especificar lo contrario, el 3K es el punto de partida.
Tejido de 6K y 12K
Las fibras más gruesas implican una aplicación más rápida: cada capa deposita más material por pasada, lo cual es crucial en la producción a gran escala. Las fibras de 6K y 12K son comunes en las tapas de los mástiles de las turbinas eólicas, los recipientes a presión y las placas estructurales, donde la velocidad de aplicación es más importante que el acabado estético. Con estas fibras, las crestas visibles se vuelven más pronunciadas, lo cual es aceptable en aplicaciones estructurales, pero inaceptable en piezas con superficie visible sin procesos adicionales de acabado superficial.
24K y 48K (Remolque pesado)
Se utiliza casi exclusivamente en el bobinado de filamentos, la pultrusión y la colocación automatizada de fibra, donde la fibra se alimenta directamente desde bobinas en lugar de extenderse como tejido. La fibra de alta densidad reduce significativamente el costo de la materia prima por kilogramo de carbono, lo que la hace atractiva para aplicaciones donde el costo es un factor clave, como las barras de refuerzo, los tubos estructurales y el refuerzo de infraestructuras.
| Recuento de filamentos | Ancho de remolque (típico) | Casos de uso principal | Coste relativo |
|---|---|---|---|
| 1K | 1 – 2 mm | Piezas cosméticas, de pared delgada de precisión | Alto |
| 3K | 2 – 3 mm | Moldeo manual estructural, automoción, utillaje | Moderado |
| 6K | 3 – 5 mm | Producción estructural, marina | Moderado-bajo |
| 12K | 5 – 8 mm | energía eólica, recipientes a presión, placas | Bajo |
| 24K / 48K | 8 – 16 mm | Pultrusión, bobinado de filamentos, estructuras pesadas | Más bajo |
4. Peso superficial (GSM) y lo que controla
El peso superficial —gramos por metro cuadrado— determina el espesor de las capas en el laminado curado y, por lo tanto, controla cuántas capas se necesitan para lograr el espesor o la rigidez deseados. Esto tiene consecuencias directas en las horas de mano de obra para el laminado y en el número total de capas en el programa estructural.
Los gramajes típicos para tejidos 3K oscilan entre 100 g/m² y 400 g/m². Un tejido de sarga 3K de 200 g/m² cura hasta alcanzar un espesor aproximado de 0.25–0.28 mm por capa con una fracción de volumen de fibra del 40–45 % en infusión estándar. Un tejido de 400 g/m² duplica el espesor de la capa, lo que significa que se necesita la mitad de capas para alcanzar un espesor determinado; esto se traduce en una colocación más rápida, pero con menor flexibilidad para ajustar el programa de laminado.
Grados GSM comunes y sus usos
| Peso superficial | Espesor de la capa curada* | Aplicación típica |
|---|---|---|
| 100–160 g/mXNUMX | 0.12 – 0.20 mm | Piezas cosméticas de carcasa delgada, revestimientos para UAV, capas de acabado |
| 200 g / m² | 0.24 – 0.28 mm | Laminado estructural general, grado más común |
| 240–280 g/mXNUMX | 0.28 – 0.35 mm | Paneles estructurales marinos y automotrices |
| 300–400 g/mXNUMX | 0.38 – 0.50 mm | Herramientas estructurales de infusión de alta resistencia |
*Con una fracción volumétrica de fibra de aproximadamente 40-45%. Los valores reales varían según el sistema de resina y la presión de consolidación.
5. Compatibilidad de procesamiento: Laminado húmedo, preimpregnado, infusión, pultrusión.
No todos los tejidos funcionan igual de bien con todos los procesos de fabricación. La incompatibilidad entre un tejido y un proceso es una causa común de problemas de calidad en la producción de materiales compuestos.
Lanzamiento a mano mojada
El proceso más sencillo consiste en cortar la tela, colocarla sobre una herramienta y saturarla con resina catalizada mediante brocha o rodillo. Requisitos para la tela: buena caída para adaptarse al molde, absorción de resina predecible y ausencia de apresto excesivo que interfiera con la adhesión de la resina. Las telas lisas y de sarga 2×2 de entre 160 y 300 g/m² son las habituales. El principal riesgo reside en la distribución no uniforme de la resina en las secciones gruesas, por lo que es necesario desarrollar conjuntamente las especificaciones de la tela y el procedimiento de laminado.
Infusión de resina (VARTM / RIFT)
Un sistema de vacío aspira la resina a través del lecho de fibras secas. El tejido debe proporcionar una permeabilidad adecuada en el plano; un tejido demasiado apretado o un acabado demasiado grueso en la superficie de la fibra ralentizarán el flujo y crearán zonas secas. La predicción del frente de flujo cobra gran importancia en las piezas grandes. Para la infusión, se prefieren tejidos con una permeabilidad equilibrada tanto en la urdimbre como en la trama. La sarga 3K de 200–240 g/m² con una composición química de encolado compatible suele permitir una infusión fiable.
Preimpregnado (curado en horno o autoclave)
El tejido llega preimpregnado con resina parcialmente curada. Esto elimina la necesidad de mezclar en planta y permite un control muy preciso del volumen de fibra, razón por la cual los componentes estructurales aeroespaciales se fabrican principalmente con preimpregnados. La desventaja: requiere almacenamiento en frío, tiene una vida útil limitada (normalmente 12 meses a -18 °C) y su coste de material es significativamente mayor. Las especificaciones del tejido para preimpregnados deben coincidir con el rango de procesos del fabricante; el tratamiento superficial y la composición química del apresto se controlan rigurosamente.
Pultrusión
La fibra continua se pasa simultáneamente a través de una matriz y un baño de resina. Se producen perfiles estructurales —ángulos, canales, tubos, barras planas— a alta velocidad. La pultrusión suele utilizar roving o estera unidireccional en lugar de tejido, pero existen arquitecturas híbridas que incorporan capas tejidas para mayor rigidez torsional o mejor acabado superficial. Para la pultrusión, el encolado de la fibra debe ser compatible con la matriz de poliéster, éster vinílico o epoxi que se utilice.
Devanado de filamentos
La fibra continua se enrolla sobre un mandril bajo tensión en ángulos controlados. Se utiliza para cilindros, recipientes a presión y ejes de transmisión. No es un proceso basado en tejidos, pero los compradores que buscan soluciones compuestas completas a menudo necesitan tanto tejido para estructuras secundarias como fibra gruesa para la estructura primaria enrollada del mismo proveedor.
6. Matriz de selección de solicitudes
En lugar de un árbol de decisiones abstracto, aquí se muestra cómo se resuelven las variables en aplicaciones industriales comunes. Estas combinaciones reflejan lo que suele funcionar de forma fiable en la producción, no todo el abanico de posibilidades técnicas.
| Aplicación | Especificaciones recomendadas | Proceso | Requisito clave |
|---|---|---|---|
| Estructura secundaria aeroespacial (carenados, paneles) | Sarga 3K 200g 2×2 o satén 8HS, preimpregnado | Autoclave | Fibra de calidad certificada, trazabilidad completa. |
| Panel de carrocería automotriz (estructural) | Sarga 3K 200g / 240g 2×2 | Infusión o RTM | Potencial superficial de clase A, estabilidad dimensional |
| Revestimientos estructurales de cascos y cubiertas marinas | 6K 300g liso o 12K 400g sarga | Infusión | Alto caudal, gran eficiencia de cobertura de área |
| Estructura de un UAV/dron | 3K 100g–160g Liso o Sarga | Preimpregnado o laminado húmedo | Peso mínimo, control preciso del espesor de las capas. |
| Herramientas/moldes industriales | Sarga 3K de 200 g/300 g | Preparación en húmedo o infusión | Bajo coeficiente de dilatación térmica, resolución superficial, estabilidad térmica |
| Balística / protección personal | Híbrido de aramida unidireccional o tejido | Moldeo por compresión | Absorción de energía multicapa, cumplimiento con la normativa NIJ. |
| Recipientes a presión (tipo IV) | Fibra UD de 24K–48K (enrollada), envoltura de tela de 3K | Devanado de filamentos | Fracción volumétrica de fibra, certificación de presión de rotura |
| Cuadros deportivos/de ciclismo | Combinación de sarga 2×2 3K 200g + UD | Moldeado de vejiga | Rigidez anisotrópica, resistencia a la fatiga |
7. Productos de tejido de fibra de carbono de Impact Materials
Impact Materials suministra y mantiene en stock tejidos de fibra de carbono que abarcan las principales especificaciones descritas en esta guía. Todos los productos están disponibles en rollos completos (normalmente de 50 m o 100 m) y en longitudes seleccionadas para pedidos de desarrollo más pequeños. Se facilitan informes de ensayos certificados y fichas técnicas de los materiales bajo petición.
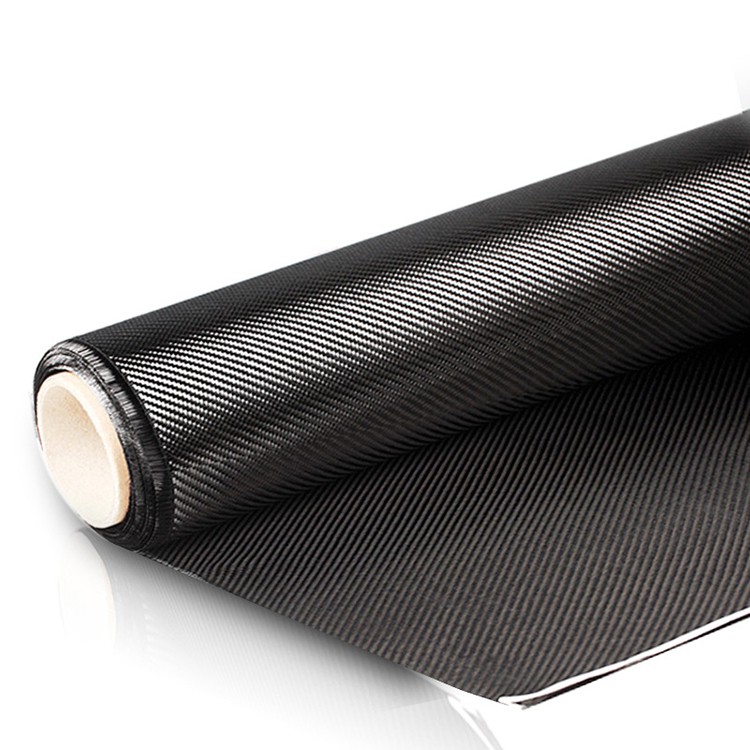
Tela de fibra de carbono
Tejido de carbono 3K y multiespecificación para aplicaciones de materiales compuestos estructurales. Disponible en tejido liso y sarga 2×2.
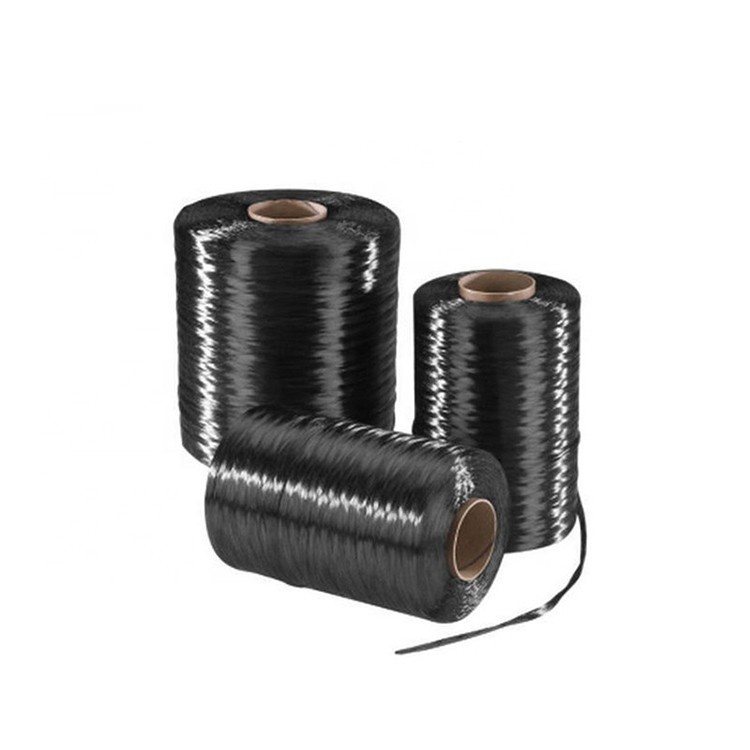
Hilo/hilo de fibra de carbono
Hilo continuo de fibra de carbono en densidades de 1K, 3K, 6K y 12K para procesos de tejido, pultrusión y bobinado de filamentos.
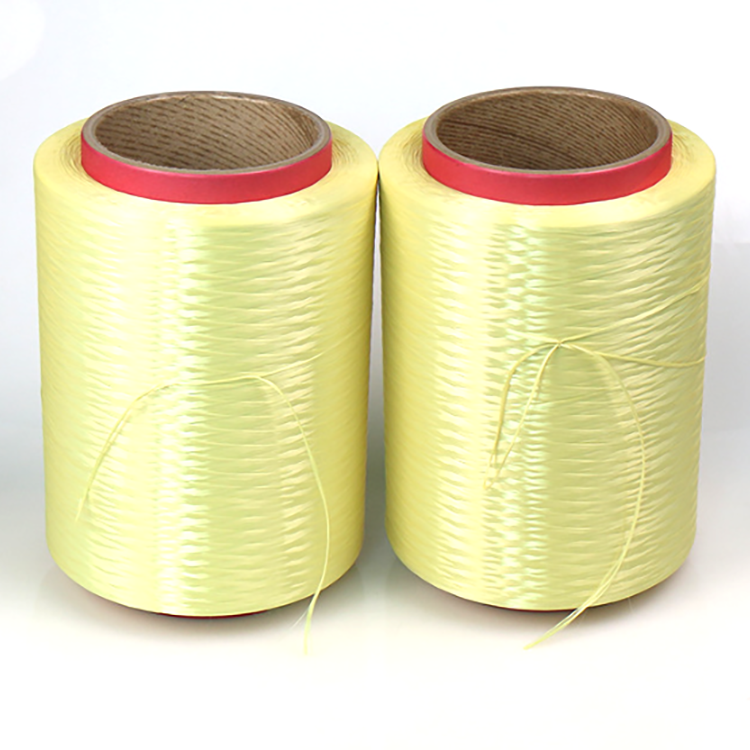
Hilo y tejido de aramida
Fibra de para-aramida y tejido para paneles balísticos, aplicaciones resistentes a cortes y laminados estructurales híbridos.
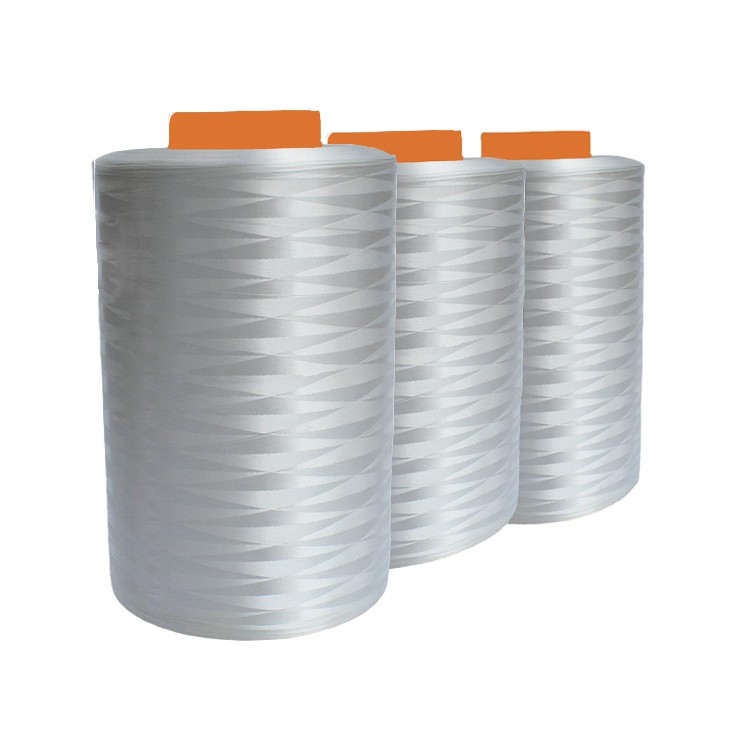
Fibra y tejido de UHMWPE
Fibra de polietileno de peso molecular ultra alto para aplicaciones en blindaje blando, cuerdas marinas y protección contra cortes.
Los anchos estándar son de 1,000 mm y 1,270 mm. Se ofrecen anchos personalizados, gramajes no estándar, tejidos híbridos (carbono/aramida, carbono/vidrio) y modificaciones en la composición química del apresto, con cantidades mínimas de pedido. Póngase en contacto con nuestro equipo técnico para analizar los requisitos específicos de su proyecto.
8. Consideraciones sobre abastecimiento y calidad
El tejido de fibra de carbono se fabrica mediante una cadena de suministro escalonada. La fibra precursora es producida por un número reducido de grandes fabricantes —Toray, Teijin, Mitsubishi Chemical, Hexcel, SGL— y posteriormente transformada (tejida) por un número mucho mayor de fábricas textiles en todo el mundo. La mayoría de los proveedores B2B, incluido Impact Materials, obtienen la fibra de estos productores primarios y llevan a cabo las operaciones de tejido o acabado internamente o a través de socios de transformación cualificados.
Esto significa para los compradores: la procedencia declarada de la fibra es importante, pero también lo es la uniformidad del tejido. Una fábrica que procesa la fibra de forma descuidada —control deficiente de la tensión, batido inconsistente, humedad durante la aplicación del apresto— producirá un tejido que cumpla con las tolerancias nominales de peso y ancho, pero que no supere las pruebas mecánicas. Solicitar certificados de análisis (COA) a nivel de lote y realizar una inspección de entrada en el primer lote es una práctica estándar en cualquier aplicación de producción.
Puntos clave de verificación para compradores B2B
- Certificación de precursores de fibra: ¿La fibra proviene de un productor primario identificado? ¿Puede el proveedor proporcionar una declaración de la cadena de suministro?
- Tolerancia de peso superficial: La tolerancia estándar de la industria es de ±5%. Tolerancias más estrictas (±3%) indican una mayor capacidad de control del proceso.
- Propiedades de tracción: Resistencia a la tracción y módulo de elasticidad de la urdimbre y la trama según la norma ASTM D3039 o equivalente. No todos los proveedores facilitan esta información sin solicitarla.
- Química de dimensionamiento: El apresto compatible con epoxi es la opción predeterminada para la mayoría de las aplicaciones termoestables. Para matrices termoplásticas o de alta temperatura, se requiere un apresto de bismaleimida o poliamida. El uso de aprestos inadecuados es una de las causas más comunes de una mala adhesión interlaminar.
- Consistencia del rollo: Uniformidad en los bordes, ausencia de huecos o flotaciones en el hilo, orillo uniforme. Los defectos en estas zonas provocan desperdicio y retrasos en el almacenamiento aguas abajo.
- Almacenamiento y envasado: El tejido de fibra de carbono absorbe la humedad con el tiempo si no se almacena correctamente. Para cualquier período de almacenamiento superior a 30 días, debe envolverse en plástico sellado con un desecante.
9. Preguntas frecuentes
Solicite muestras o un presupuesto para pedidos al por mayor.
Nuestro equipo técnico responde a las preguntas sobre especificaciones en un plazo de un día hábil. Hay muestras gratuitas disponibles para programas que cumplan los requisitos.